UTProdukty · Ultrazvuková kontrola
Ultrazvukové systémy a manipulátory
Automatizované ultrazvukové systémy pre rotačné diely — ložiskové krúžky, valčeky a rotujúce časti leteckých motorov. Vyrába ATG Group, dodávame a servisujeme my; súčasťou dodávky môže byť vývoj skúšobnej metodiky aj kalibrácia prístrojov podľa ISO 22232-1.
01Podľa odvetvia
Zostavy, ktoré sa v odvetví reálne používajú — aj s tým, čo sa nimi skúša.
02Čo treba vedieť pri výbere
Ako funguje ultrazvuková kontrola?
Pri ultrazvukovom skúšaní sa do materiálu zavádzajú vysokofrekvenčné zvukové vlny pomocou meniča, takmer vždy za použitia kontaktnej kvapaliny na zaistenie efektívneho prenosu. Menič prevádza elektrické signály na zvukové vlny, ktoré sa odrazia od vnútorných rozhraní alebo vád, ako sú trhliny, pórovitosť alebo vmestky, a späť na elektrické signály. Analýzou doby prechodu a amplitúdy týchto odrazených signálov môžu operátori odhaliť a charakterizovať vady, čo robí z ultrazvukovej kontroly univerzálny nástroj pre široké spektrum materiálov, súčiastok a priemyselných odvetví.
03Čo treba vedieť pri výbere
Porozumenie metóde ultrazvukového skúšania materiálov v NDT
Ultrazvukové skúšanie (UT) je metóda nedeštruktívneho skúšania, ktorá využíva vysokofrekvenčné zvukové vlny na detekciu a charakterizáciu vád v priemyselných súčiastkach. Vysielaním zvukových vĺn do materiálu a analýzou odrazených signálov môžu technici identifikovať vnútorné vady a merať ich parametre, ako je poloha alebo približná veľkosť, a takisto interpretovať parametre súčiastky, ako je hrúbka. UT je veľmi univerzálne a vďaka rôznym technikám je vhodné pre široké spektrum priemyselných odvetví vrátane letectva, automobilového priemyslu či energetiky.
04Čo treba vedieť pri výbere
Ultrazvuková kontrola rôznych dielov
Krúžky ložísk — plne automatizovaná linka pre ultrazvukové skúšanie krúžkov ložísk URM 360 využíva imerznú metódu s úplným alebo čiastočným ponorom a je schopná detekovať vnútorné vady krúžkov ložísk v súlade s normou EN 12080. Použitie: železničný priemysel.
05Čo treba vedieť pri výbere
Valčekové ložiská — systém UZM 400 je navrhnutý na plne automatizované testovanie vnútorných aj vonkajších krúžkov valčekových ložísk. Jeho efektívna konštrukcia umožňuje komplexnú ultrazvukovú kontrolu s automatickým zakladaním, presným polohovaním a automatickým vyhodnotením. Použitie: železničný priemysel.
06Čo treba vedieť pri výbere
Rotujúce časti leteckých motorov — zariadenie URM 1250 je navrhnuté špeciálne na skúšanie rotujúcich častí leteckých motorov až do maximálneho priemeru 1 250 mm. Systém je pripravený splniť požiadavky na ultrazvukové testovanie všetkých hlavných organizácií OEM a MRO. Použitie: letectvo.
07Zariadenia
Zariadenia
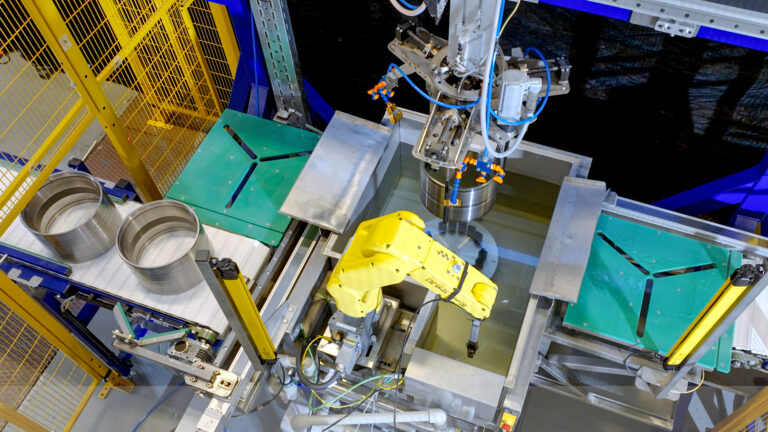
Krúžky ložísk.
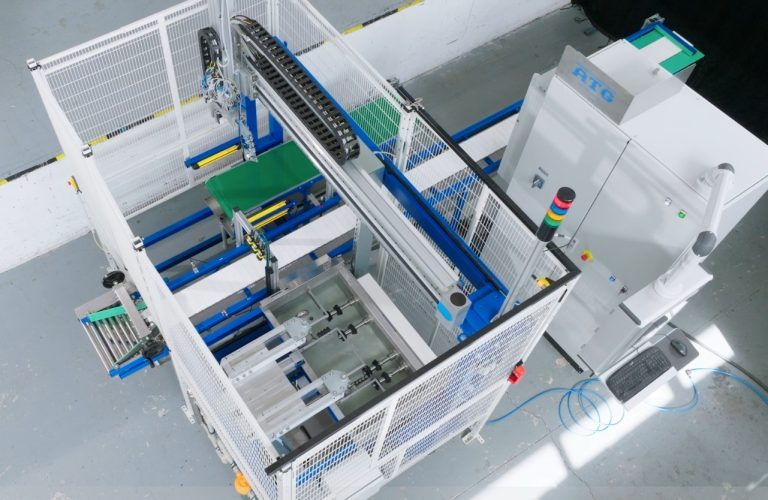
Valčekové ložiská — riešenie pre kontrolu ložiskových krúžkov v železničnom priemysle.
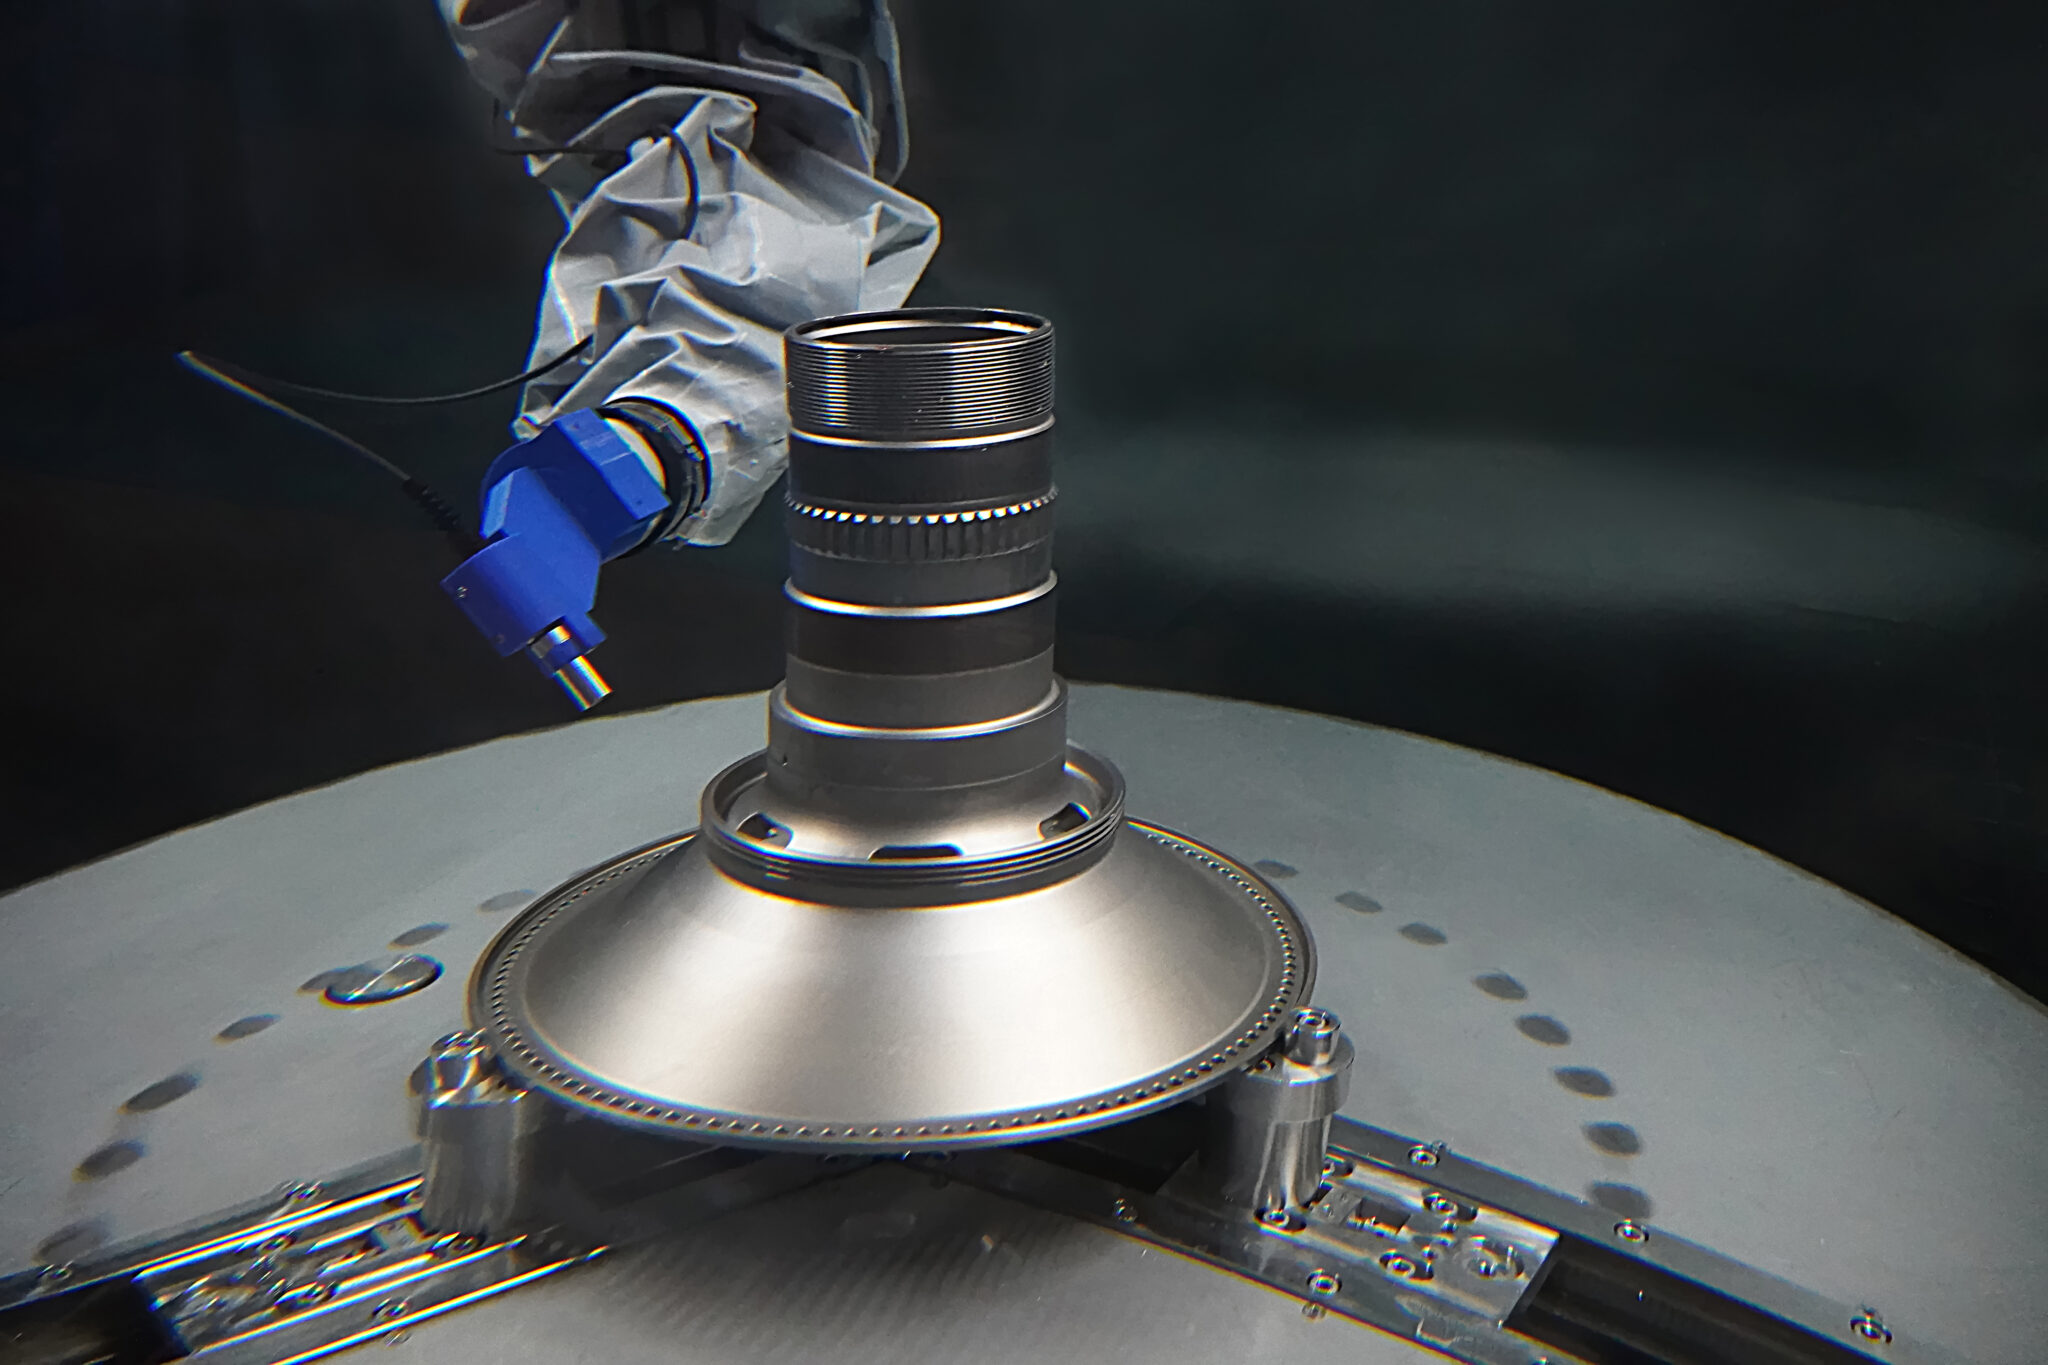
Rotujúce časti leteckých motorov.
08Čo tým získate
Čo tým získate
- Zobrazenia A-scan, B-scan, C-scan, L-scan, S-scan a TOFD
- Pokročilé techniky PAUT a TOFD pre kontrolu zvarov a podrobné vyhodnotenie vád
- Vývoj a zavedenie skúšobných metodík podľa požiadaviek zákazníka
- Kalibrácia UT prístrojov podľa ISO 22232-1
- Kontrola tlakových nádob a potrubí podľa ASME BPVC Section VIII, API 510 a API 570
09Čo treba vedieť pri výbere
UT systémy a zariadenia dodávané spoločnosťou ATG
ATG integruje ultrazvukové systémy s ostatnými metódami NDT, ako je napríklad magnetická prášková metóda (na kontrolu ložiskových krúžkov či kolies) alebo systémy testovania pomocou vírivých prúdov (kontrola tyčí a rúrok). Vďaka týmto kombinovaným systémom je možné dosiahnuť vysokú účinnosť skúšania pre celý objem výrobku a kombinovať povrchové a objemové metódy. ATG navrhuje a vyrába vlastné skenovacie manipulátory (mechanika a riadenie pohybu), rovnako ako softvér na zber a následné spracovanie dát pre všetky priemyselné aplikácie, ako je C-scan.
10Čo treba vedieť pri výbere
Ultrazvukové skúšanie so systémom UZM 400: chytré riešenie na kontrolu ložiskových krúžkov v železničnom priemysle.
11Čo treba vedieť pri výbere
ASNT 9712 v Európe: všetko, čo potrebujete vedieť o certifikácii
ASNT 9712 je globálny, nezávislý systém certifikácie pracovníkov NDT treťou stranou, ktorý overuje odbornú spôsobilosť v súlade s normou ISO 9712:2021. V súčasnosti ponúka certifikáciu Level 2 a Level 3 pre metódy MT, PT, RT, UT a VT. Certifikácie pre metódy ET a LT sa pripravujú a budú zavedené v blízkej budúcnosti.
12Čo treba vedieť pri výbere
Ultrazvuková kontrola — typy zobrazenia vád
Šesť zobrazení, ktoré sa pri ultrazvukovej kontrole používajú. Každé hovorí niečo iné a ich rozdiel je vidieť lepšie na obrázku než v texte.
13Čo treba vedieť pri výbere
A-scan
Základné zobrazenie.
14Čo treba vedieť pri výbere
B-scan
Zobrazuje rez materiálom a vyžaduje informáciu o pohybe sondy.
15Čo treba vedieť pri výbere
C-scan
Zobrazuje pôdorys kontrolovaného dielu, je zobrazená poloha indikácie na súčiastke a veľkosť odrazenej indikácie je vyjadrená farbou.
16Čo treba vedieť pri výbere
L-scan
Typické zobrazenie pre ultrazvukovú techniku, zobrazuje súbor A-scanov vyslaných PA sondou pod jedným uhlom v jednej pozícii sondy.
17Čo treba vedieť pri výbere
S-scan
Typické zobrazenie pre techniku UT, zobrazuje farebnou škálou súbor A-scanov vyslaných PA sondou pod rôznymi uhlami v jednej pozícii sondy.
18Čo treba vedieť pri výbere
TOFD
Súbor neusmernených A-scanov obdobný ako B-scan, kladné polvlny sú zobrazené svetlejšími odtieňmi, záporné polvlny tmavšími odtieňmi.
19Čo treba vedieť pri výbere
UT a ASME — kontroly kotlov a tlakových nádob
V petrochemických zariadeniach hrá ultrazvukové skúšanie (UT) kľúčovú úlohu pri zaisťovaní bezpečnosti a spoľahlivosti tlakových nádob, potrubí a ďalšej kritickej infraštruktúry. Technici pravidelne merajú hrúbku stien a kontrolujú koróziu, opotrebenie a trhliny, ktoré sa môžu objaviť počas bežnej prevádzky alebo údržby. Pokročilé metódy UT, ako sú PAUT a TOFD, umožňujú presnú kontrolu zvarov a detailné vyhodnotenie vád pri nových konštrukciách. Dodržiavanie priemyselných noriem — napríklad ASME BPVC Section VIII a štandardov API 510 a 570 — je povinné a vyžaduje, aby operátori UT boli plne vyškolení a certifikovaní na vykonávanie kontrol podľa prísnych bezpečnostných a kvalitatívnych požiadaviek.
20Čo treba vedieť pri výbere
Kvalifikácia a certifikácia NDT operátorov v ultrazvukovej kontrole
Dodávky našich UT systémov sú spojené s možnosťou kvalifikácie operátorov NDT a zaistenia praktického školenia priamo v tréningovom centre ATG, kde sú k dispozícii školiace UT manipulátory. Školiť sa dá aj priamo na dodanom zariadení u zákazníka. Okrem kvalifikácie personálu zaisťujeme aj vývoj a implementáciu skúšobných metodík podľa špecifických požiadaviek zákazníka. Ďalej vykonávame kalibrácie UT prístrojov používaných v UT systémoch, v súlade s príslušnými normami (napríklad ISO 22232-1).
Video
Ultrazvuková kontrola valčekových, kužeľových a súdkových ložísk (URM 360)
Video sa prehrá na YouTube v novej karte. Kým naň nekliknete, táto stránka na YouTube nič neposiela.
Časté otázky
Časté otázky
Aké režimy vĺn sa pri ultrazvuku používajú?
Aké sú výhody ultrazvukovej kontroly?
Kde má ultrazvuk hranice?
Ako sa pri skúške využíva odraz a lom vlnenia?
Čo je sonda a ako sa používa?
Čo je imerzná metóda?
Čo je phased array (PAUT)?
Čo je TOFD?
Aké sú výhody metódy TOFD?
Čo znamenajú označenia A-scan, B-scan a C-scan?
Prečo sa pri skúške používa kontaktná kvapalina?
Aj od iných výrobcov
Aj od iných výrobcov
Dodávame aj techniku renomovaných výrobcov mimo skupiny ATG. Kliknutím sa dostanete na ich stránky; s výberom, kalibráciou aj spotrebným materiálom poradíme.
Obchodné oddelenie
Opýtať sa na prístroj
Napíšte alebo zavolajte obchodnému oddeleniu. Poradíme s výberom, kalibráciou aj so spotrebným materiálom.