PTProdukty · Kapilárne skúšanie
Kapilárne linky (FPI)
Linky pre fluorescenčnú kapilárnu kontrolu podľa ASTM E1417 — ručné aj plne automatizované. Väčšina riešení sa navrhuje presne podľa kapacity skúšania, rozmerov dielov a zvoleného manipulačného systému. Vyrába ATG Group, dodávame a servisujeme my.
01Podľa odvetvia
Zostavy, ktoré sa v odvetví reálne používajú — aj s tým, čo sa nimi skúša.
02Čo treba vedieť pri výbere
Ako funguje penetračná kontrola dielov?
Penetračná kontrola je metóda nedeštruktívneho skúšania založená na prenikaní kvapalného penetrantu do vád, ktoré sú otvorené na povrch kontrolovaného dielu. Po nanesení penetrantu na vopred pripravený a očistený povrch dochádza vplyvom kapilárneho javu k jeho vniknutiu do trhlín, pórov a ďalších povrchových diskontinuít. Po uplynutí predpísanej penetračnej doby sa prebytočný penetrant z povrchu dielu odstráni a následne sa aplikuje vývojka, ktorá pomáha tvorbe indikácií.
03Čo treba vedieť pri výbere
Použitie fluorescenčných penetrantov, ktoré sú vo všeobecnosti citlivejšie než farebné kontrastné penetranty, vyžaduje hodnotenie vzniknutých indikácií pod ultrafialovým (UV) žiarením, ktoré zaisťuje vysokú citlivosť metódy a umožňuje detekciu aj veľmi jemných povrchových defektov. Čistenie dielov pred skúšaním aj po ňom predstavuje základnú a neoddeliteľnú požiadavku metódy FPI a veľmi často je súčasťou kapilárnej linky. Kontrolované súčiastky musia byť pred začatím skúšania dostatočne čisté a suché, aby bol umožnený správny prienik penetrantu do vád. Rovnako finálne čistenie po kontrole zaisťuje odstránenie zvyškov penetračných prostriedkov a pripravenosť dielov pre ďalšie výrobné operácie alebo bezpečné uvedenie do prevádzky.
04Čo treba vedieť pri výbere
Čo je penetračná kontrola (FPI)?
Penetračná alebo tiež kapilárna kontrola, fluorescenčná či farebná (Fluorescent Penetrant Inspection — FPI, alebo Dye Penetrant Inspection, DPI), je metóda nedeštruktívneho skúšania (NDT) používaná na detekciu na povrch otvorených vád pevných, neporéznych materiálov. FPI používa na skúšanie fluorescenčné penetranty a je vo všeobecnosti citlivejšia, zatiaľ čo DPI používa penetranty farebné (väčšinou červené).
05Čo treba vedieť pri výbere
Princíp metódy FPI spočíva v nanesení kvapalného penetrantu na povrch skúšaného dielu, ktorý vplyvom kapilárneho javu preniká do trhlín, pórov a ďalších diskontinuít. Po odstránení prebytočného penetrantu sa na povrch aplikuje vývojka, ktorá spôsobí vytiahnutie penetrantu späť na povrch a vytvorenie viditeľných indikácií vád. Pod UV žiarením vznikajú žltozelené indikácie, čo zvyšuje citlivosť metódy a možnosť detekcie aj veľmi jemných diskontinuít otvorených na povrch dielu. Kapilárna metóda je široko využívaná v odvetviach, ako je letectvo, automobilový priemysel, zdravotnícka technika alebo energetika, kde slúži na zaistenie kvality, bezpečnosti a spoľahlivosti kontrolovaných súčiastok.
06Čo treba vedieť pri výbere
FPI systémy a zariadenia — príklady testovaných dielov
Motory — LPM 2600 je nerezová kapilárna linka určená na použitie v leteckom alebo energetickom priemysle. Kombinuje manuálnu valčekovú dráhu pre menšie diely uložené v košoch so závesným žeriavom na manipuláciu s väčšími komponentmi. Maximálny priemer dielu v linke je 1 500 mm. Aplikácia: letecký priemysel.
07Čo treba vedieť pri výbere
MRO a OEM letecké diely — LPM 1900 je kabínová kapilárna linka umožňujúca kontrolu dielov až do priemeru 1 800 mm. Linka je vybavená manuálnym presunom dielov po drážke a umožňuje modulárne poskladanie jednotlivých kabín podľa konkrétnych požiadaviek zákazníka a technologického procesu. Na aplikáciu penetrantu aj vývojky sa využíva elektrostatické nanášanie, ktoré zaisťuje rovnomerné pokrytie povrchu kontrolovaných dielov. Aplikácia: letecký priemysel (MRO a OEM).
08Čo treba vedieť pri výbere
Hliníkové výkovky — LPC-D1 je vysokokapacitná FPI linka určená na kontrolu hliníkových výkovkov. Je navrhnutá ako dvojpodlažný systém s kontinuálnym dopravníkom, ktorý umožňuje prechod dielov celým procesom. Vďaka tomu dosahuje linka kapacitu vyše 900 dielov za hodinu. Aplikácia: automobilový priemysel.
09Čo treba vedieť pri výbere
Malé série veľkých dielov — LPM 110 K/S je navrhnutá na efektívnu kontrolu malých sérií rozmerných dielov. Kabíny majú rozmery 4 000 × 4 000 × 4 000 mm, čo umožňuje skúšanie dielov až do priemeru 3 500 mm. Aplikácia: letecký priemysel, energetika a ťažký priemysel.
10Zariadenia
Zariadenia
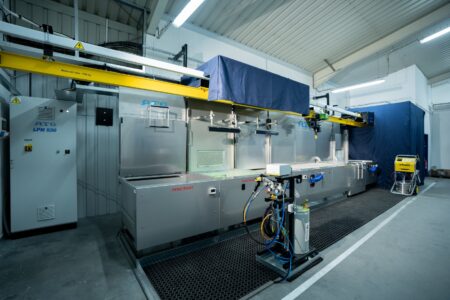
Ručná linka z nehrdzavejúcej ocele, modulárna — prispôsobí sa veľkosťou vaní aj spôsobom nanášania penetrantu a vývojky (ponor, elektrostatika, vírivý box).
Linka pre MRO civilných aj vojenských leteckých motorov. Vyhovuje ASTM E1417 pre MRO aj OEM a je navrhnutá pre proces akreditovaný podľa NADCAP; spĺňa požiadavky výrobcov motorov (Rolls-Royce, GE Aviation, Pratt & Whitney, Honeywell, Safran).
Kabínová linka pre rozmernejšie diely.
Malé série veľkých dielov.
Dvojpodlažný plne automatizovaný systém pre veľkosériovú kontrolu hliníkových výkovkov.
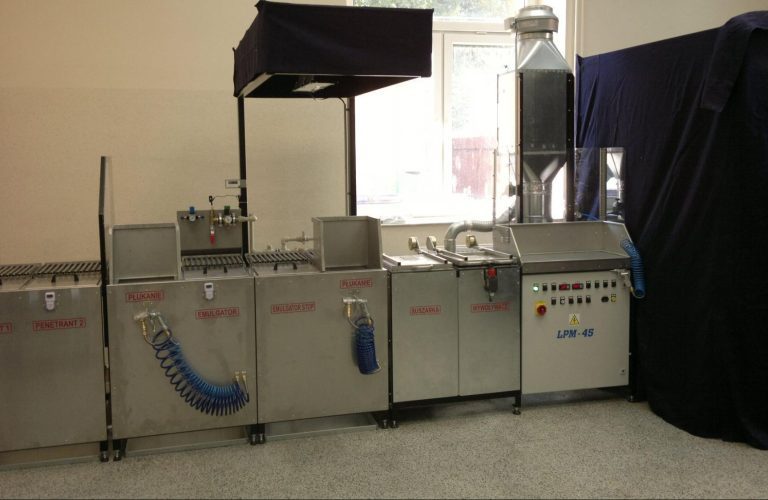
Najmenšia linka radu LPM pre ďalšie aplikácie mimo letectva a automobilového priemyslu — menšie série a laboratórnu prevádzku.
11Čo tým získate
Čo tým získate
- Nanášanie penetrantu ponorom, nástrekom alebo elektrostaticky; vývojka ponorom, nástrekom, vírivým boxom aj elektrostaticky
- Podpora vodou zmývateľných aj post-emulgačných penetračných systémov
- Na požiadanie aj vyhotovenie do výbušného prostredia
- Úprava procesnej vody vrátane spracovania odpadovej vody a neutralizácie
- Morenie a odmastenie pred procesom, dopravníkové systémy, odťah a filtrácia vzduchu z kabín a tankov
12Čo treba vedieť pri výbere
FPI systémy a zariadenia dodávané ATG
Kapilárne linky spoločnosti ATG môžu byť dodané vo verziách s nanášaním penetrantu ponorom, nástrekom alebo elektrostatickým nanášaním. Aplikácia vývojky sa realizuje všetkými relevantnými spôsobmi, najmä ponorom, nástrekom, vírivým boxom a elektrostatickým naprášením. Linky podporujú všetky bežné penetračné systémy, najmä vodou zmývateľný a post-emulgačný. Linky môžu byť v prípade potreby navrhnuté aj vo verzii na prácu vo výbušnom prostredí.
- Úprava procesnej vody — úprava vstupnej vody a spracovanie odpadovej vody zo systému FPI
- Úprava povrchu dielov — morenie pred procesom FPI vrátane nadväzujúceho vodného hospodárstva a neutralizácie odpadových vôd
- Odmastenie pred procesom FPI ako základ úspešného procesu
- Dopravníkové systémy integrované do FPI liniek
- Odťah a filtrácia vzduchu z procesných kabín a tankov
13Čo treba vedieť pri výbere
Linka LPM 320 / 530 FPI je vyrobená z nehrdzavejúcej ocele na zaistenie maximálnej životnosti a prevádzkovej spoľahlivosti. Je dostupná v rôznych veľkostiach vaní aj variantoch aplikácie penetrantu a vývojky, najmä ponorom, elektrostatickým nanášaním, vírivým boxom a ďalšími. Vďaka modulárnej konštrukcii ju možno flexibilne prispôsobiť požiadavkám zákazníka. Linka spĺňa požiadavky všetkých bežných priemyselných noriem, a to z oblasti letectva aj ďalších priemyselných oblastí.
14Čo treba vedieť pri výbere
Časté chyby pri hodnotení procesu a technického riešenia
Pri výbere kapilárnej linky sa tie isté chyby opakujú. Toto sú tie, ktoré vidno na zle navrhnutej linke hneď po spustení:
- Tok dielov alebo celkové rozvrhnutie linky nezodpovedá požiadavkám procesu
- Trvanie na spôsobe manipulácie, ktorý nesedí s hmotnosťou ani povahou dielov
- Podcenené priestorové nároky na inštaláciu a na manipuláciu s dielmi
- Nevhodný tok dielov pred začiatkom procesu alebo po jeho skončení
- Nezlučiteľnosť so súčasnými alebo plánovanými výrobkami
- Nevhodne dimenzované nádrže alebo procesné kabíny — nesedia s veľkosťou, množstvom ani premenlivosťou skúšaných dielov
15Čo treba vedieť pri výbere
Časté chyby v procese nákupu a na strane ľudí
Druhá skupina chýb nie je technická. Prejaví sa neskôr a naprávať sa dá ťažšie než zle zvolená nádrž:
- Hlavným rozhodovacím kritériom je len cena — bez ohľadu na technické riešenie a prevádzkové náklady
- V rozhodovacom tíme chýba odborná znalosť, najmä keď sa nezapoja interní špecialisti na proces
- Externí konzultanti sa nezapoja ani vtedy, keď interné znalosti nestačia
- Nízka kvalifikácia prevádzkového a údržbového personálu, ktorá sa podpíše na spoľahlivosti zariadenia
- Príliš rozsiahly dopyt zameraný na technické detaily, pri ktorom zapadnú koncepčné a prevádzkové požiadavky
- Časté striedanie zodpovedných osôb počas nákupu a realizácie — stráca sa kontinuita a znalosť projektu
- Neskoré začatie a dlhé jednanie, ktoré potom zoberie čas samotnej realizácii
16Čo treba vedieť pri výbere
Ako výber novej linky zefektívniť
Trinásť krokov, ktoré sa oplatí spraviť skôr, než odíde dopyt:
- Zapojte interných odborníkov na kapilárnu kontrolu alebo externých konzultantov s kvalifikáciou PT úrovne 3
- Zozbierajte údaje o súčasných aj plánovaných dieloch vrátane rezervy v kapacite a rozmeroch
- Prejdite relevantné normy a požiadavky koncových zákazníkov, aby nevznikol nezlučiteľný návrh
- Zjednoťte spotrebný materiál, kde sa dá — zjednoduší to technické riešenie aj prevádzku
- Overte najväčšie rozmery výrobkov, ktoré budete na linke skúšať v budúcnosti
- Zhromaždite informácie o procese pre všetky typy dielov
- Skontrolujte dostupný inštalačný priestor, prípojné body elektriny a médií a miesto na manipuláciu
- Premyslite pohyb dielov okolo plánovanej linky a navrhnite zariadenie podľa očakávaného technologického toku
- Zabezpečte vyškolený a kvalifikovaný personál ešte pred spustením
- Preverte miestne predpisy o nakladaní s odpadovými vodami a emisiách do ovzdušia
- Zvoľte správnu techniku nanášania pre vaše typy dielov — každá má výhody aj nevýhody
- Zvážte automatické rozpoznávanie vád (ADR) pre vyššiu účinnosť a opakovateľnosť kontroly
17Čo treba vedieť pri výbere
Zhoda s normami a špecifikáciami zákazníka
Linky sa navrhujú tak, aby splnili technické normy aj požiadavky leteckého priemyslu a fungovali v prostredí s akreditačnými nárokmi. Príkladom je LPM 2600, vyvinutá pre austrálske MRO centrum civilných aj vojenských leteckých motorov — spĺňa ASTM E1417 pre MRO aj OEM a je navrhnutá podľa požiadaviek NADCAP. Mimo letectva sa linky navrhujú pre automobilový priemysel, energetiku, strojárstvo a ďalšie odvetvia, kde platia iné normy a vlastné predpisy zákazníka. Vďaka modulárnej koncepcii sa technické riešenie prispôsobí konkrétnym normovým, procesným aj prevádzkovým požiadavkám.
18Čo treba vedieť pri výbere
Referencie kapilárnych liniek
Najväčšia zostava FPI liniek v histórii ATG pre penetračnú kontrolu leteckých súčiastok. Pre významného výrobcu hliníkových výkovkov v Českej republike sme realizovali FPI linku na kontrolu podvozkových dielov s kapacitou až 900 dielov za hodinu. Pre úsporu miesta vo výrobnej hale je linka situovaná do dvoch poschodí prepojených dopravníkom. Linka je vybavená uzavretým kontinuálnym reťazovým dopravníkom.
19Čo treba vedieť pri výbere
Veľkosériová kontrola dielov pre automobilový priemysel.
20Čo treba vedieť pri výbere
Kvalifikácia a certifikácia pre penetračnú kontrolu
Dodávky kapilárnych liniek ATG možno doplniť o kvalifikáciu operátorov NDT a zaistenie praktického odborného školenia. Školenie prebieha v školiacom stredisku ATG, kde sú na výukové účely k dispozícii plne funkčné FPI linky umožňujúce praktickú výučbu v reálnych prevádzkových podmienkach. Jedna z týchto liniek je schválená na skúšanie dielov výrobcov leteckých motorov Rolls-Royce, GE Aviation a Pratt & Whitney a je prevádzkovaná v rámci NADCAP akreditovaného procesu. Na základe požiadaviek zákazníka je možné realizovať školenie aj priamo na dodanom zariadení v mieste inštalácie, a to s ohľadom na konkrétne technologické riešenie a používaný proces FPI.
Video
Kapilárne linky pre leteckých výrobcov pod NADCAP a pre údržbu (LPM 530 J)
Video sa prehrá na YouTube v novej karte. Kým naň nekliknete, táto stránka na YouTube nič neposiela.
Časté otázky
Časté otázky
Na čo sú kapilárne linky a aké vady nájdu?
Kto zariadenia najčastejšie využíva?
Čo je norma ASTM E1417?
Dá sa proces zefektívniť a automatizovať?
Na čo sú odstraňovače penetrantu a emulgátory?
Aké typy penetrantov sa používajú?
Aké typy vývojky sa používajú?
Na čo sa metóda používa v letectve?
Aké sú hlavné výhody metódy?
Kde má metóda hranice?
Čo je zmáčavosť pri kapilárnej skúške?
Dá sa metóda použiť na všetky materiály?
Aj od iných výrobcov
Aj od iných výrobcov
Dodávame aj techniku renomovaných výrobcov mimo skupiny ATG. Kliknutím sa dostanete na ich stránky; s výberom, kalibráciou aj spotrebným materiálom poradíme.
Obchodné oddelenie
Opýtať sa na prístroj
Napíšte alebo zavolajte obchodnému oddeleniu. Poradíme s výberom, kalibráciou aj so spotrebným materiálom.